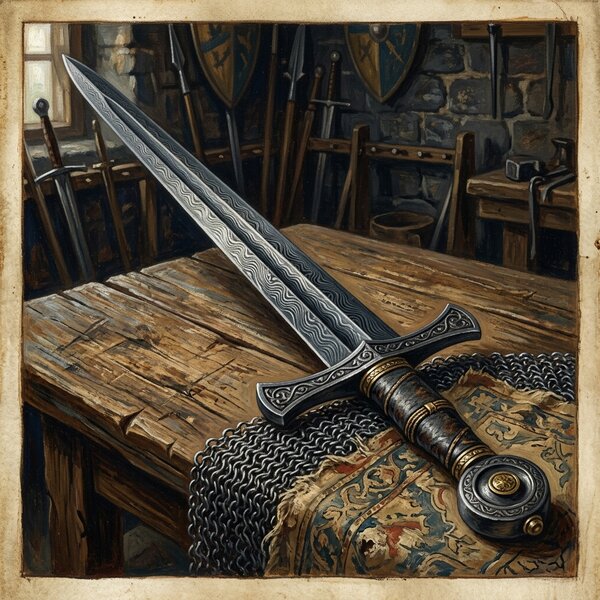
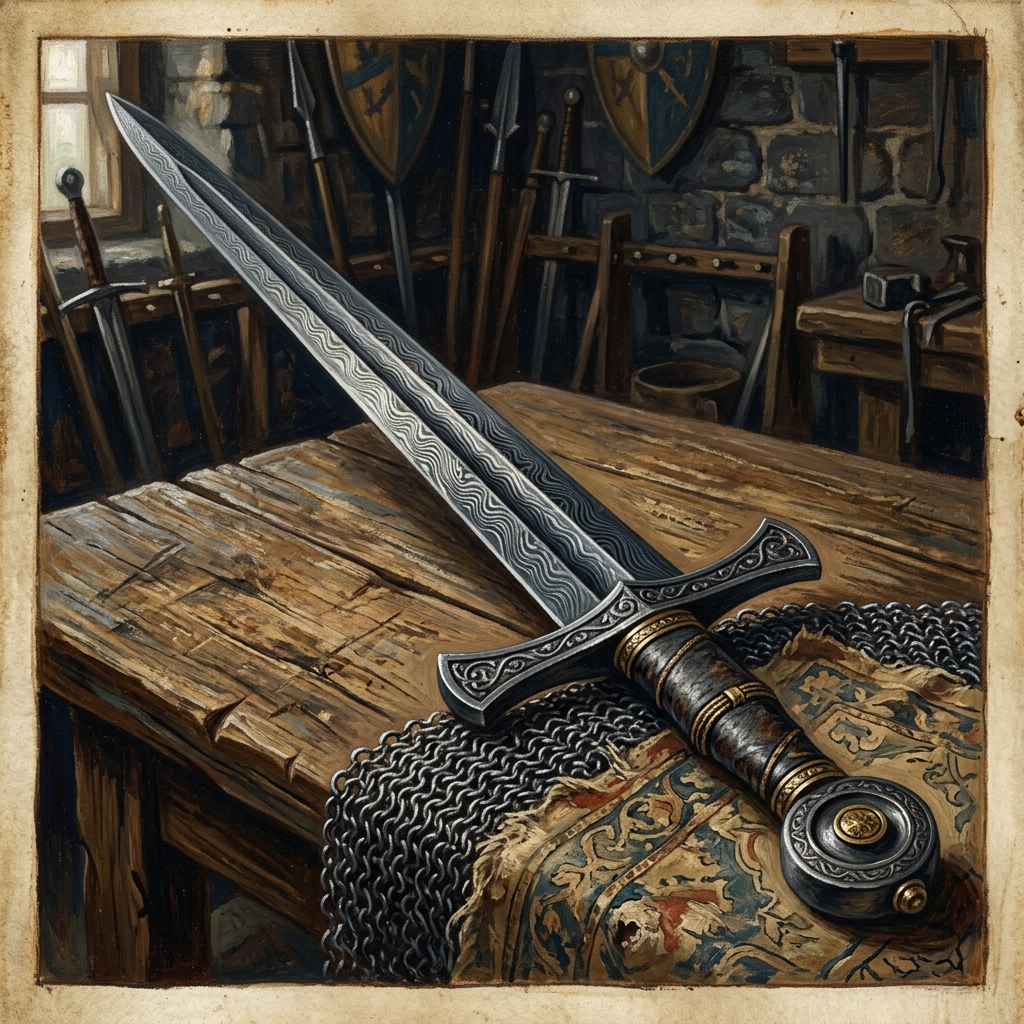
I 1930 fandt en arkæolog nær Berlin et sværd i mudderet på Havel-øen Lutze – et våben fra det 7. eller 8. århundrede. Da han rensede klingen, skete der noget bemærkelsesværdigt: I blodrillen blev der synlige bølgede, spiralformede linjer, der syntes at sno sig som levende orme. Hemmeligheden bag de ormefarvede klinger lå foran ham – men dengang forstod ingen helt, hvordan nordmændene havde tryllet disse mønstre frem i stålet.
Det kan I forvente i denne artikel
- Begrebsforklaring: Damask, damaskusstål og »ormefarvede« klinger
- Nordmændenes damaskusstål: Hvordan vikingesmedene »tryllede« mønstre ind i stålet
- Historiske eksempler: Fra Berlin til fjordene
- Fra vikingesværdet til luksusløbet: Moderne europæiske damastraditioner
- At afsløre hemmeligheden: Sådan genkender man mønstre i stålet med enkle midler
- Hvad mønstrene afslører om stålet
- Konklusion: Gammel smedekunst, moderne tricks
 Læsetid ca. 12 min.
I dag ved vi: Bag dette tilsyneladende trylleri ligger svejsemønstermetoden, også kaldet Pattern Welding. I denne artikel forbinder vi to niveauer: vikingernes historiske smedekunst og moderne, forbløffende enkle metoder til at synliggøre sådanne skjulte mønstre – helt uden et avanceret laboratorium, men med midler som eddike eller instantkaffe.
»Skæret rummer en blodig orm, men ved skæret kaster slangen halen.« – Fra Eddaen, 18. sang
Begrebsafklaring: damask, damaskusstål og »ormfarvede« klinger
Inden vi dykker ned i nordmændenes smedeværksteder, må vi afklare nogle begreber. Damaskenerstål og damaststål bruges ofte i flæng – med urette. Her er de vigtigste definitioner på et øjeblik:
- Damaststål / damaskenerstål: Samlebetegnelse for stål med karakteristisk mønster, der opstår ved svejsning af forskellige metaltyper eller ved smeltning i smeltedigel.
- Orientalsk smeltedigel-damask: Opstod i Indien og Persien ved smeltning af råmaterialer i smeltedigler. Kendte eksempler er indisk wootz og persiske klinger. Mønstrene opstår her gennem krystallografiske strukturer i metallet.
- Europæisk svejset damask (Pattern Welding): Forskellige jern- og ståltyper forbindes med hinanden ved hjælp af varmesvejsning – uden smeltning. Mønstrene opstår som følge af de forskellige metalagernes forskellige refleksionsegenskaber.
- Ormfarvede klinger: Sværdklinger fra den tidlige middelalder (6.–10. århundrede), hvor der ses bølgede, ormformede linjer – resultatet af torsionsmønstersvejsning.
Byen Damaskus gav ganske vist stålet sit navn, men den var primært et handelssted, ikke et produktionssted. Den tekniske oprindelse lå delvist i Orienten, men nordmændene udviklede deres egen tradition for mønstersvejset damask, som adskilte sig fundamentalt fra Østens smeltedigelstål.
Nordmændenes damaskusstål: Hvordan vikingesmedene »tryllede« mønstre ind i stålet
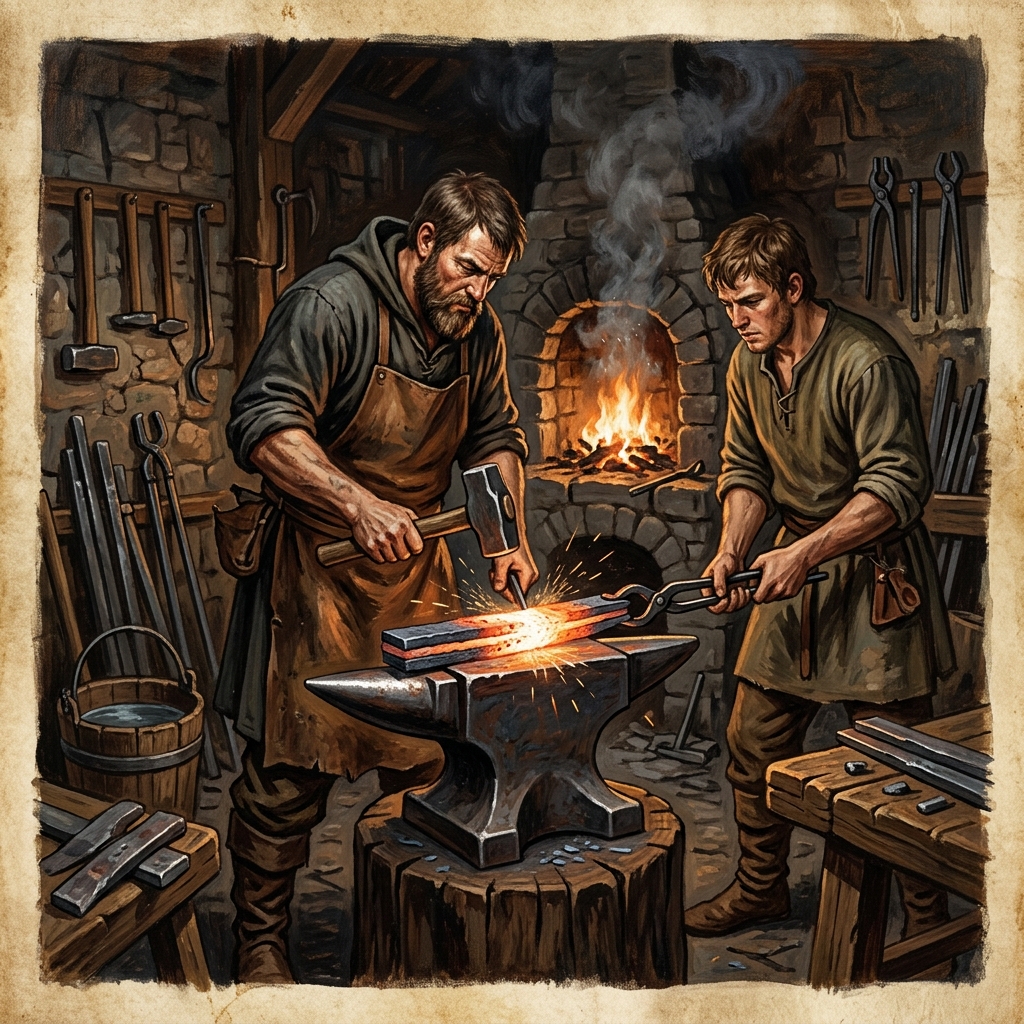
De ældste sværd med svejse-mønstre i Europa stammer fra det 3.–4. århundrede e.Kr. Men denne tekniks storhedstid faldt i vikingetiden – fra det 7. til det 10. århundrede. I denne periode opstod de legendariske, ormfarvede klinger, som blev fundet i grave efter høvdinge og krigere og som stadig fascinerer den dag i dag.
Grundidéen bag mønstersvejsning
Fremstillingen byggede på en elegant kombination: Blødt jern for sejhed og kulstofholdigt stål for hårdhed blev svejset sammen i stænger og lag. I den tidlige middelalder var det endnu ikke muligt at fremstille stål af ensartet høj kvalitet i store mængder. Mønstersvejsningsmetoden løste dette problem ved hjælp af en sammensat tilgang – det ene materiales svagheder blev udlignet af det andet materiales styrker.
Vikingsmedernes arbejdsgang:
- Valg af materiale: Der blev udvalgt forskellige ståltyper med forskelligt kulstof- og fosforindhold. Et højere kulstofindhold gav en mørkere farve, mens fosforrigt jern forblev lysere.
- Dannelse af svejsepakker: Barren blev stablet og påført flux (historisk set sand) for at forhindre indeslutninger af slagger.
- Varmsvejsning: I smedjen opvarmede smeden pakken til en temperatur lige under smeltepunktet – hvilket kunne ses på farven og gnisterne.
- Foldning og udhamring: Gennem gentagen foldning og hamring på ambolten mangedobledes lagene eksponentielt.
- Torsion: Den smedede stang blev drejet – så jævnt som muligt. Denne vridning skabte de karakteristiske spiralformede mønstre.
- Klingens opbygning: Flere vridne stænger udgjorde kernen. Langs skærekanten blev der desuden svejset hårde skærelister af kulstofrigt stål på.
»Magien« lå ikke i tilfældighederne, men i den bevidste kombination af materialevalg, lagopbygning og vridningsretning. Nogle smede kombinerede venstre- og højrevredne stænger for at skabe symmetriske, »dansende« mønstre – et udtryk for håndværksmæssig mestring, der stadig vækker beundring i dag.
Teknikken bag svejsemønster-metoden i detaljer
For de fagligt interesserede følger her de præcise arbejdsfaser, som de er rekonstrueret gennem arkæometallurgisk forskning:
- Fase 1 – Forberedelse af materialer: Smedene valgte 2–3 forskellige jern- eller ståltyper. Typisk var kombinationen af fosforrigt smedejern (blødt, sejt) med hærdbart stål (kulstofrigt, hårdt). Disse materialer stammede ofte fra lokale jernmalme med naturlige legeringselementer.
- Fase 2 – Dannelse af svejsepakker: Barrenene blev stablet. Flusmiddel – historisk set sandsynligvis sand, i dag borax – sænkede smeltepunktet for oxidskallen og muliggjorde en ren svejsning.
- Fase 3 – Varmsvejsning: I smedjeovnen skulle temperaturen styres nøjagtigt: lige under smeltetemperaturen (ca. 1.200–1.300 °C for jern og simple ståltyper). Smeden kunne visuelt afgøre den rigtige temperatur ud fra glødefarven og gnistemønsteret.
- Fase 4 – Torsion: Den udsmedede stang blev opvarmet igen og drejet med tang og hammer. Som restauratoren Eugen Müsch demonstrerede med sort og hvid Fimo-ler: I starten ses kun skrå linjer, derefter x-formede ornamenter – og først i midten af stangen dukker de karakteristiske halvcirkelformer op, de såkaldte »orme«.
- Fase 5 – Påsvejsning af skærelister: Den vridne kerne fik langs skærekanten en eller to lister af kulstofrigt stål. Disse var afgørende for selve skærekvaliteten.
Vigtigt at vide: I ubearbejdet tilstand var mønstrene ofte næsten usynlige. Først gennem polering og naturlig korrosion eller målrettet ætsning trådte de fuldt frem – præcis som det er tilfældet med arkæologiske fund i dag.
Historiske eksempler: Fra Berlin til fjordene
Vikingsværdet fra Havel-øen Lutze
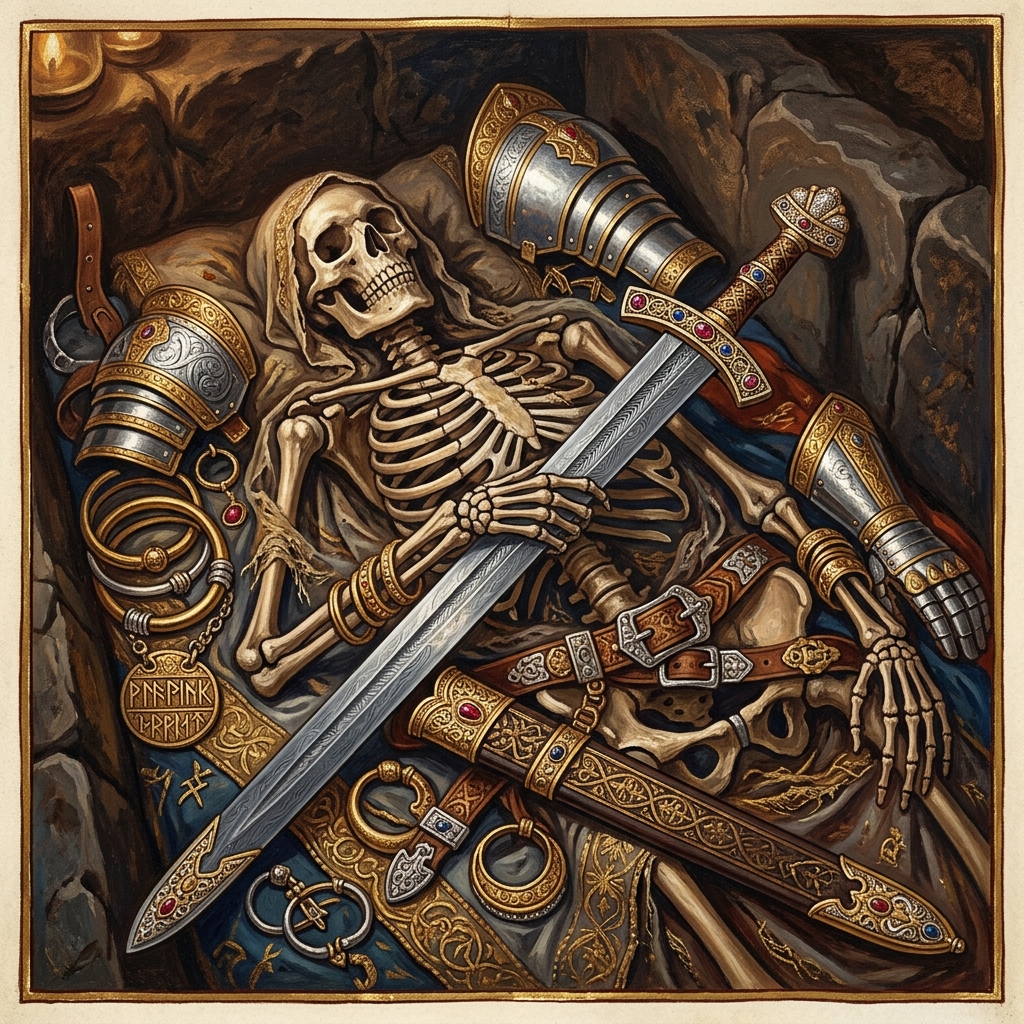
I nærheden af Berlin, på Havel-øen Lutze, blev der fundet et sværd fra det 7.–8. århundrede. Forskningslitteraturen – blandt andet Rohde i 1930'erne og Reallexikon zur Deutschen Kunstgeschichte (RDK III) – dokumenterede detaljeret den ormfarvede klinge i blodrenden. Tværsnit viste den sammensatte struktur med flere svejselag. Klingen bestod af en snoet kerne med skærelister svejset på siderne – mønsteret var ikke tilfældigt, men resultatet af målrettet håndværkskunst.
Skandinaviske gravfund
Lignende fund stammer fra norske og svenske gravpladser fra det 8.–10. århundrede. LWL-forskningsprojektet »Ormfarvede klinger« undersøgte 28 sværdklinger fra westfalske grave fra det 6.–8. århundrede med moderne CT-scannere. Resultaterne var entydige: Mønstrene fulgte ordnede strukturer – bevidst styret, ikke tilfældigt opstået.
Litterære kilder
Det ældste skriftlige vidnesbyrd stammer fra Cassiodor, der har overleveret et brev fra den østgotiske konge Theoderich (ca. 500 e.Kr.) – og deri beskriver klingen på et sværd, der blev givet i gave, med bemærkelsesværdig præcision:
»Dens klinge skinnede så klart, at den kastede et trofast spejlbillede af ansigtet tilbage. I den midterste del fremstod smukke fordybninger som krøllede orme, og der viste sig så mange forskellige nuancer, at man kunne tro, at det skinnende metal var vævet sammen med forskellige farver.“
Denne beskrivelse dokumenterer mønstrene i den centrale blodrille, de optiske effekter og de forskellige farvenuancer med en nøjagtighed, der imponerer enhver moderne metallurg. Også i »Beowulf« og Eddaen findes der beskrivelser af skyggefulde, »legende« klinger – nordmændenes litterære verden kendte nøje til disse våbens værdi.
Værdi og status
Disse våben var ikke hverdagsgenstande. De blev betragtet som luksusvåben – yderst værdifulde og sjældne. De blev lagt i grave sammen med alt, hvad middelalderen havde at byde på af statussymboler: guld, sølv, kostbare skeder og rembeslag. Fremstillingen var kostbar: For at gøre de karakteristiske halvcirkelmønstre fuldt synlige måtte smeden acceptere et materialetab på omkring 50 procent. Den, der ejede et sværd med marmoreret mønster, viste dermed ikke kun rigdom – men også adgang til sin tids bedste smede.
Fra vikingesværdet til luksusløbet: Moderne europæiske damastraditioner
Traditionen med mønstersvejsning forsvandt ikke med vikingerne. I det 17.–18. århundrede oplevede den europæiske damask en renæssance. I Wien fremstillede geværsmagere omkring 1720–1730 rigt udsmykkede geværløb med damaskmønstre – luksusvarer til konger og adel. I Berlin begyndte man fra 1736 at producere damask til ceremonielle kanoner og jagtvåben. Knivindustrien i Solingen videreudviklede sine egne fremgangsmåder. Grundprincippet forblev dog altid det samme: Forskellige ståltyper blev svejset sammen, og mønstrene blev først fuldt synlige ved ætsning – præcis som på vikingernes sværd århundreder tidligere.
At afsløre hemmeligheden: At genkende mønstre i stål med enkle midler
Mange kulstofholdige ståltyper og svejsekonstruktioner har skjulte mønstre, der kun er svagt synlige uden behandling. Den gode nyhed er, at du ikke behøver et avanceret laboratorium for at fremhæve disse mønstre. Moderne smede og hobbyister bruger enkle husholdningsmidler som eddike eller instantkaffe til at skabe kontrast – sikkert, billigt og forbløffende effektivt.
Sikkerhedsinstruktioner – skal altid overholdes:
- Bær beskyttelsesbriller
- Brug syrebestandige handsker
- Sørg for god ventilation
- Vask hænderne grundigt efter arbejdet
- Brug kun aggressive ætsemidler som jern(III)-klorid, hvis du har professionel erfaring
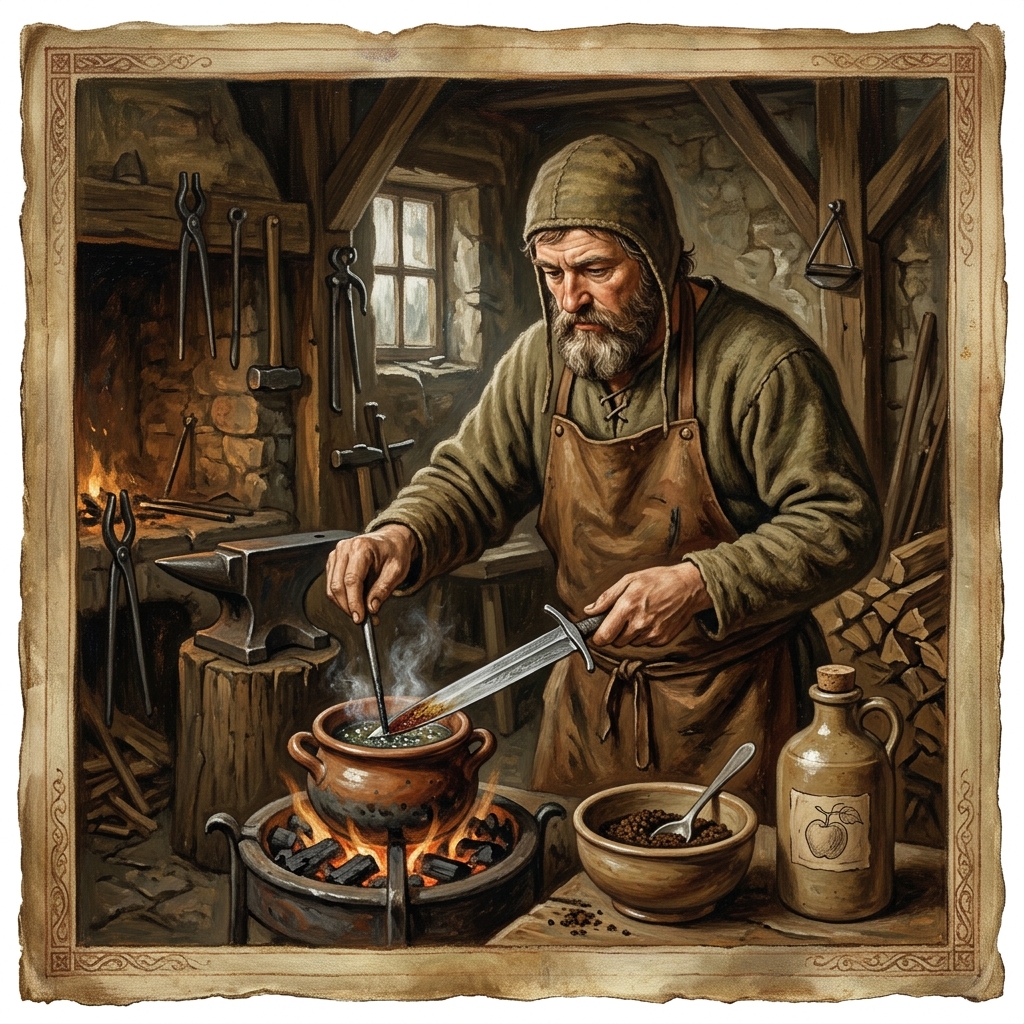
Ætsning med eddike: Fremhæv damastmønsteret med husholdningskemikalier
Husholdningseddike indeholder ca. 5–10 % eddikesyre. Denne svage syre angriber de forskellige faser i stålet på lidt forskellig vis: Legerede og hårdere områder reagerer anderledes end bløde zoner. Resultatet er en synlig lys-mørk-kontrast, der fremhæver stålets skjulte struktur.
Trin-for-trin-vejledning:
- Affedtning: Rengør klingen eller prøvestykket grundigt med opvaskemiddel eller acetone. Fingeraftryk og olie forhindrer en jævn ætsning.
- Forpolering: Slib overfladen til kornstørrelse 400–1000. Jo finere, desto mere ensartet bliver det endelige resultat.
- Forbered eddike: Varm husholdningseddike let op i en glas- eller plastbeholder (håndvarm, ca. 40–50 °C). Undgå metalbeholdere.
- Ætsning: Nedsænk stålstykket helt, eller fugt det gentagne gange med gennemvædede klude. Indvirkningstid afhængigt af stål: 15–60 minutter.
- Kontrol: Tag det op af eddiken hvert 5.–10. minut, skyl det med vand og kontroller mønsteret.
Resultatet:
- Kontrasten mellem de lyse og mørke lag bliver synlig
- Mønsterlinjer – de »ormelignende« bølger ved snoet damask – træder frem
- Forskellige ståltyper viser forskellige farver
Efterbehandling:
- Klingen neutraliseres med vand og sæbeopløsning
- Tørres grundigt
- Påfør et tyndt lag olie som korrosionsbeskyttelse
Tips til finjustering:
- Kortere ætsetid efterfulgt af efterpolering skaber mere subtile kontraster
- Gentagen ætsning med slibning imellem forstærker reliefet og den optiske dybde
- Varm eddike virker hurtigere end kold
Instantkaffe-tricket: Blid patina og dybdeeffekt
Stærkt brygget, afkølet instantkaffe er et overraskende effektivt ætsemiddel. Mekanismen: Kaffe indeholder tanniner og farvestoffer, der fortrinsvis afsætter sig i ætsede fordybninger og på bestemte strukturzoner – især på hærdede områder. Resultatet fremstår dybere, ældre og mere organisk end en ren syreætsning.
Trin-for-trin-vejledning:
- Forætsning: Foræts klingen først let med eddike eller en meget svag syreopløsning, skyl den derefter grundigt og tør den af.
- Tilbered kaffen: 3–4 spiseskefulde instantkaffe (ca. 9–12 gram) til 200–250 ml varmt vand. Rør godt rundt, og lad det køle af til stuetemperatur.
- Indsænkning: Sænk bladet ned i kaffen i 1–2 timer, eller gnid det flere gange med gennemvædet klud. Ved dybere farvning op til 4–8 timer.
- Kontrol: Kontroller fremskridtet hver 1–2 time.
Den visuelle effekt:
- Mørkere farve på de hærdede områder (gråblå til sort)
- Varmbrun til mørkegrå patina på blødere områder
- Fremhævede kontrastlinjer i snoede damastmønstre
- Mønsteret fremstår »dybere« og ældre – ligesom ved arkæologiske fund
Praktiske oplysninger:
- Ideel til jagt- og friluftsknive, hvor man ønsker at undgå reflekser
- Kaffepatinaen giver en let korrosionsbeskyttelse
- Patinaen kan delvist fjernes og genopbygges i flere omgange
Andre enkle midler: citronsyre og kombinationsbejdse
Citronsyrepulver fra supermarkedet er et andet mildt ætsemiddel: Opløs det blot i varmt vand, nedsænk klingen og hold øje med virkningstiden. Sammenlignet med eddike virker citronsyre til tider lidt mere aggressivt, men er stadig let at kontrollere og smagsneutralt at arbejde med.
For at opnå de bedste resultater anbefales det at kombinere metoderne:
| Fase | Midlet | Formål |
|---|---|---|
| 1 | Eddike eller citronsyre | Fremhæve reliefet |
| 2 | Instantkaffe | Skabe farve og dybde |
| 3 | Finpolering | Skabe glans på højderne, bevare mørke daler |
Denne kombination skaber en ægte 3D-dybdeeffekt: Høje flader skinner, mens mørke fordybninger fremhæver mønsteret og får det til at træde plastisk frem. I princippet erstatter denne metode det, der tidligere blev gjort med eddike, vitriol og naturlige syrer – med moderne, let tilgængelige midler og uden risiciene ved aggressive kemikalier.
Hvad mønstrene afslører om stålet
Synlige smedemønstre er langt mere end blot dekoration. De giver konkrete oplysninger om stålet og dets forarbejdning – og er blevet brugt af arkæometallurger til at rekonstruere nordmændenes smedeteknikker:
- Antal lag og deres forløb: Antallet og regelmæssigheden af linjerne viser, hvor ofte smeden har foldet og smedet stålet
- Kulstoffordeling: Kontrasten mellem lyse og mørke områder viser fordelingen af hårdere og blødere zoner
- Smednings- og vridningsretning: Mønstrets retning afslører, hvordan stangen blev vridet
- Svejsesømmenes kvalitet: Fejl i svejsningerne viser sig som afbrydelser eller hulrum i mønsteret
Ved at sammenligne ætsningsbilleder og CT-scanninger med eksperimentelle rekonstruktioner kan forskere i dag rekonstruere de tidlige middelalderlige smedes nøjagtige fremgangsmåde – en fascinerende dialog mellem moderne videnskab og gammelt håndværk.
En vigtig begrænsning: Mønstrene i sig selv siger intet om en klinges absolutte kvalitet. Varmebehandlingen – hærdning og anløbning – er stadig afgørende for de faktiske brugsegenskaber. Et smukt mønster med dårlig varmebehandling resulterer i en klinge af ringere kvalitet. Dette problem ses ofte hos billige »damaskusknive« fra Fjernøsten: spektakulære mønstre, men tvivlsom skæreevne.
Konklusion: Gammelt smedekunst, moderne tricks
Vikingerne mønstrede klinger er ikke længere et mysterium – men de forbliver et vidunder inden for håndværkskunsten. De er resultatet af en målrettet mønstersvejseteknik: Pattern Welding, hvor forskellige jern- og ståltyper blev svejset sammen, foldet og snoet. Mændene ved smedene i middelalderen var ingen troldmænd – de var mestre i deres håndværk, der gennem generationer havde opbygget og forfinet deres viden.
Nordmændene og deres europæiske efterfølgere – i Solingen, Wien og Berlin – udnyttede sammensmeltningen til at kombinere to tilsyneladende uforenelige egenskaber: blødjernets sejhed og kulstofstålets hårdhed. Denne tradition fortsatte gennem århundreder og præger damaskussmedekunsten den dag i dag.
Hemmeligheden bag de ormfarvede klinger kan i dag afdækkes: Arkæologi og metallurgi forklarer opbygningen, CT-scannere gør de indre strukturer synlige, og moderne smede kan med enkle midler frembringe lignende mønstre. Med kulstofstål eller damask og de beskrevne metoder – eddike, instantkaffe, citronsyre – kan du selv frembringe spektakulære mønstre. Vær opmærksom på sikkerhedsforanstaltninger, påfør korrosionsbeskyttelse, og håndter klingerne ansvarligt.
Vikingesmedene ville nok have været forbløffede over, hvordan deres hemmeligheder i dag kan afsløres med en flaske eddike fra supermarkedet. Men én ting ville de straks have forstået: Hele håndværket – hvad enten det er i det 8. århundrede ved fjorden eller i dag i hobbyværkstedet – begynder det samme sted: ved ilden, med stål i hænderne og med bevidstheden om, at der i smedens hus skabes mere end blot varer.


Post fra handelshuset
Nyheder, markedsdatoer og tilbud direkte fra Rinchnach. Afmeld når som helst med ét klik.
Tilmeld nyhedsbrev